-
Электронная почта
mingsheng2020@qq.com
- Телефон
-
Адрес
Ляншань
Категории продукта
Liangshan Mingsheng Second hand Equipment Purchase and Sales Department
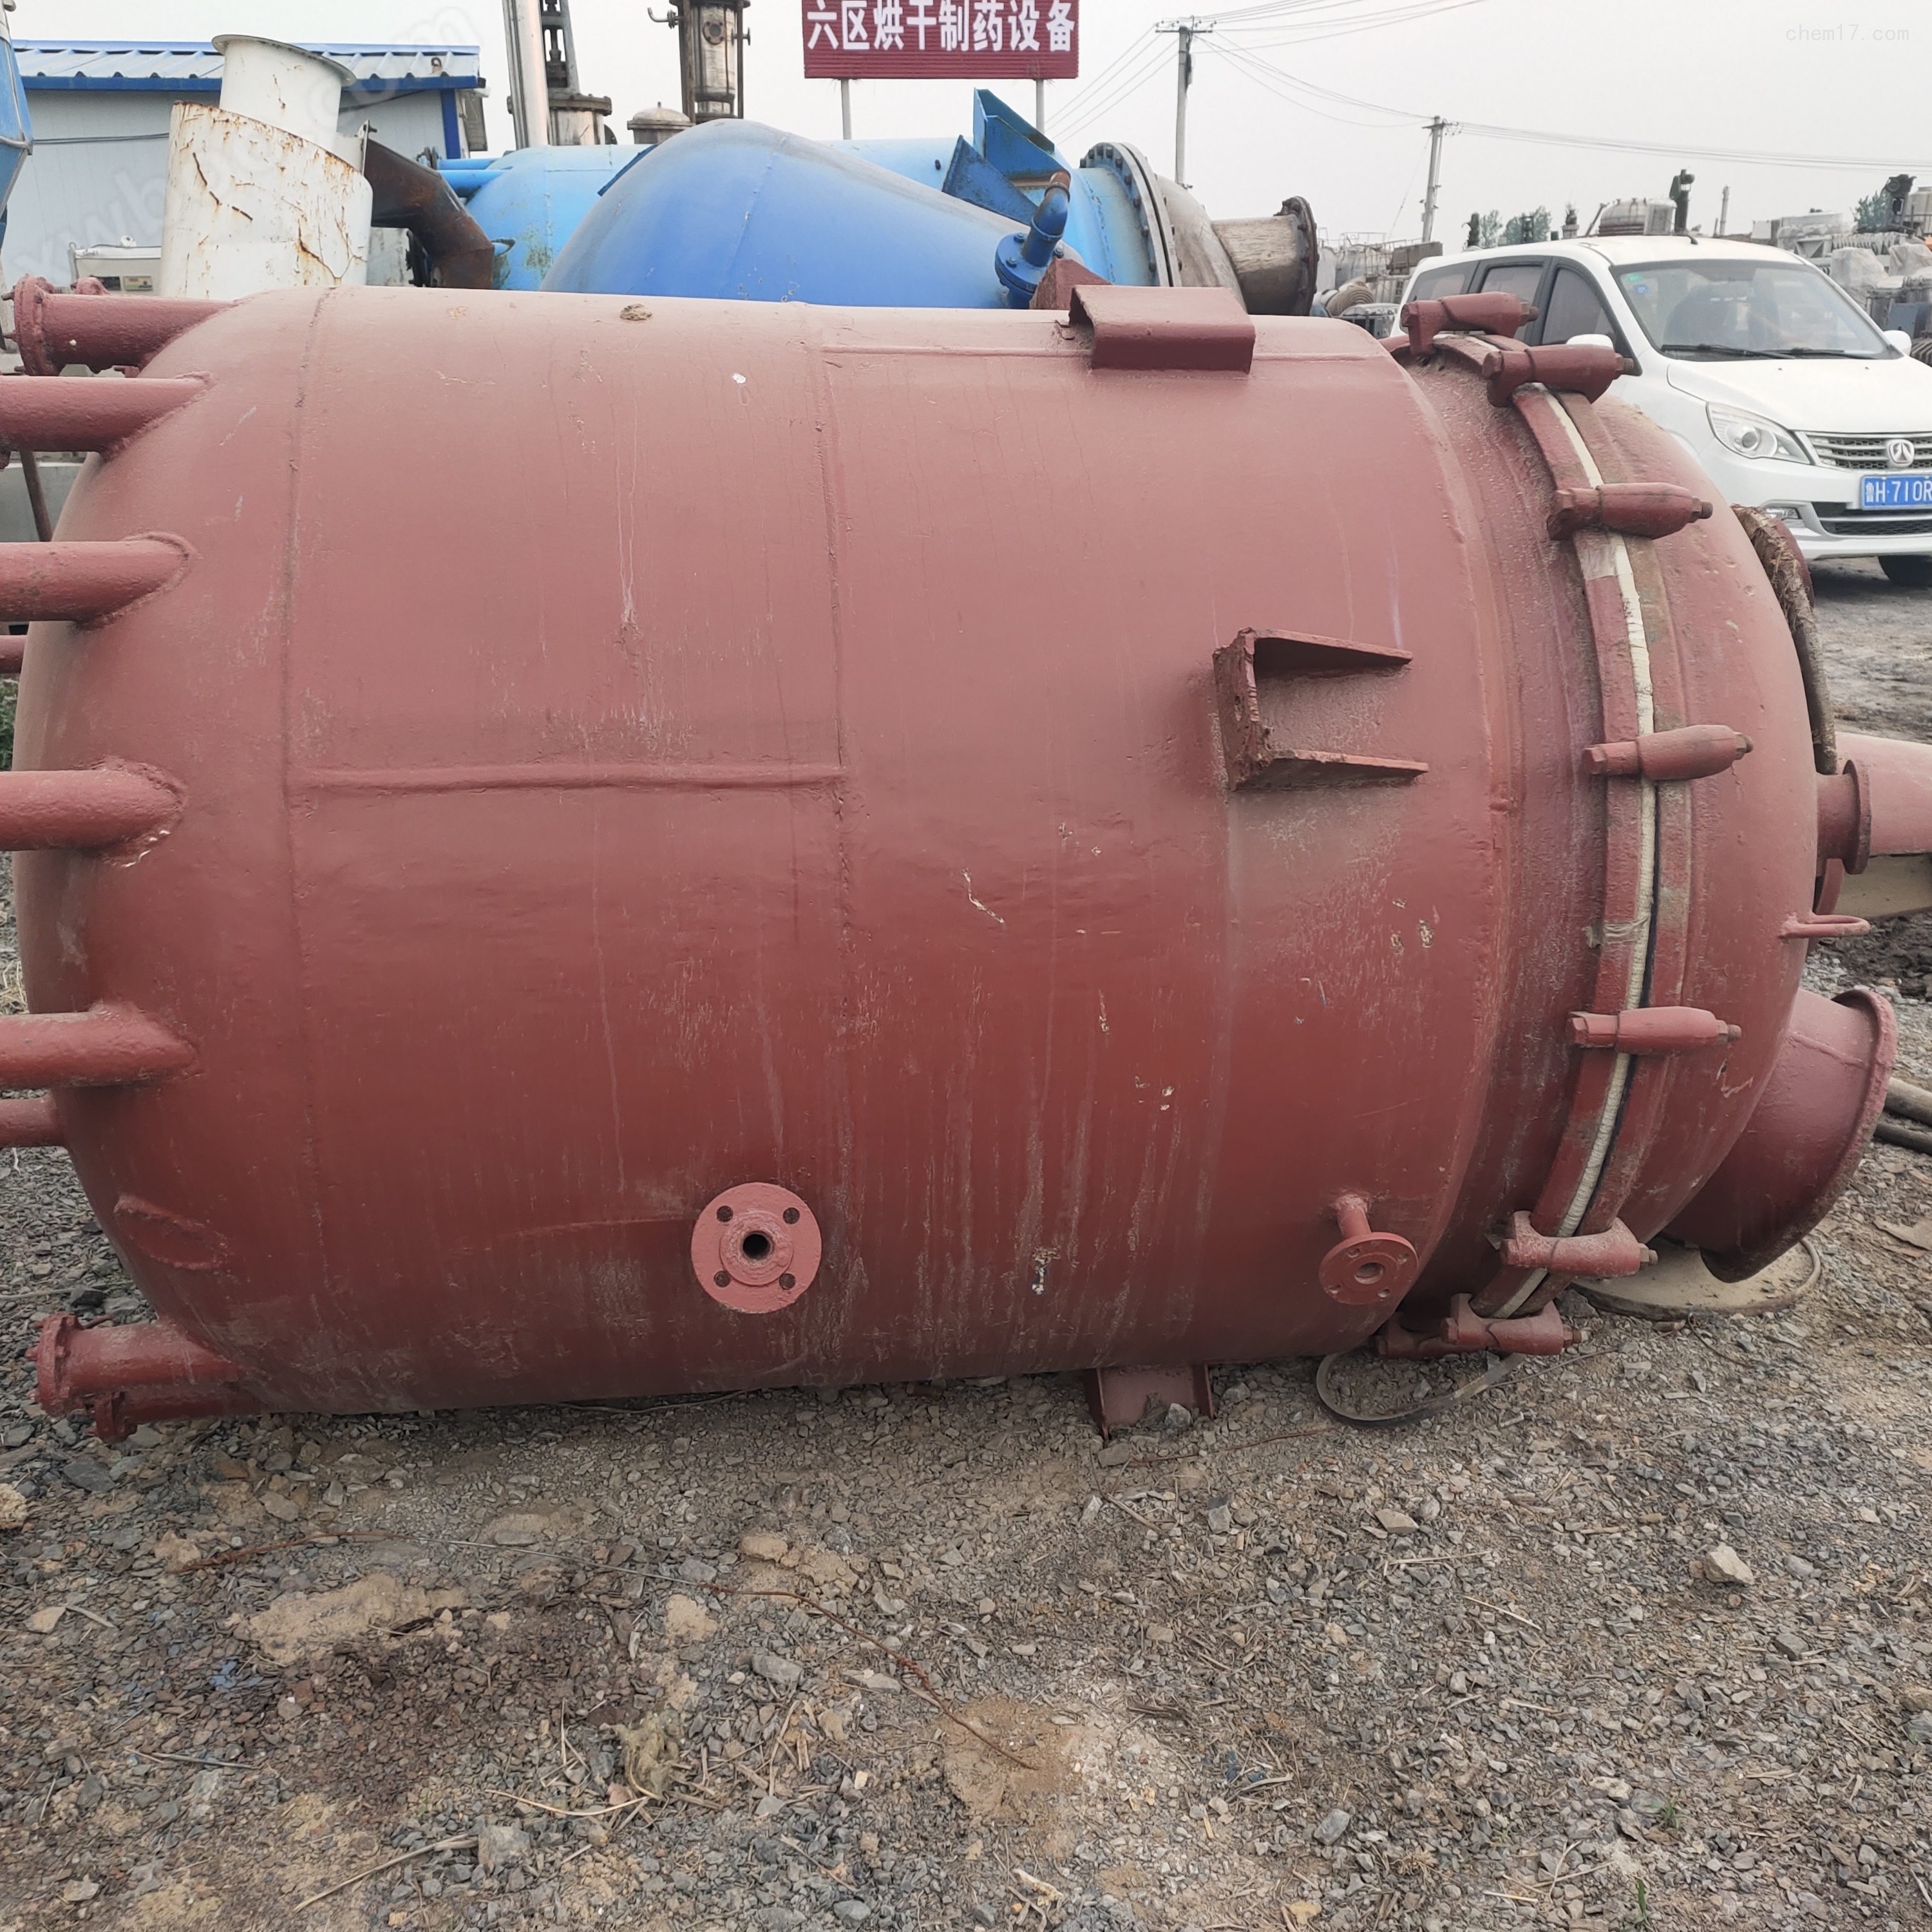
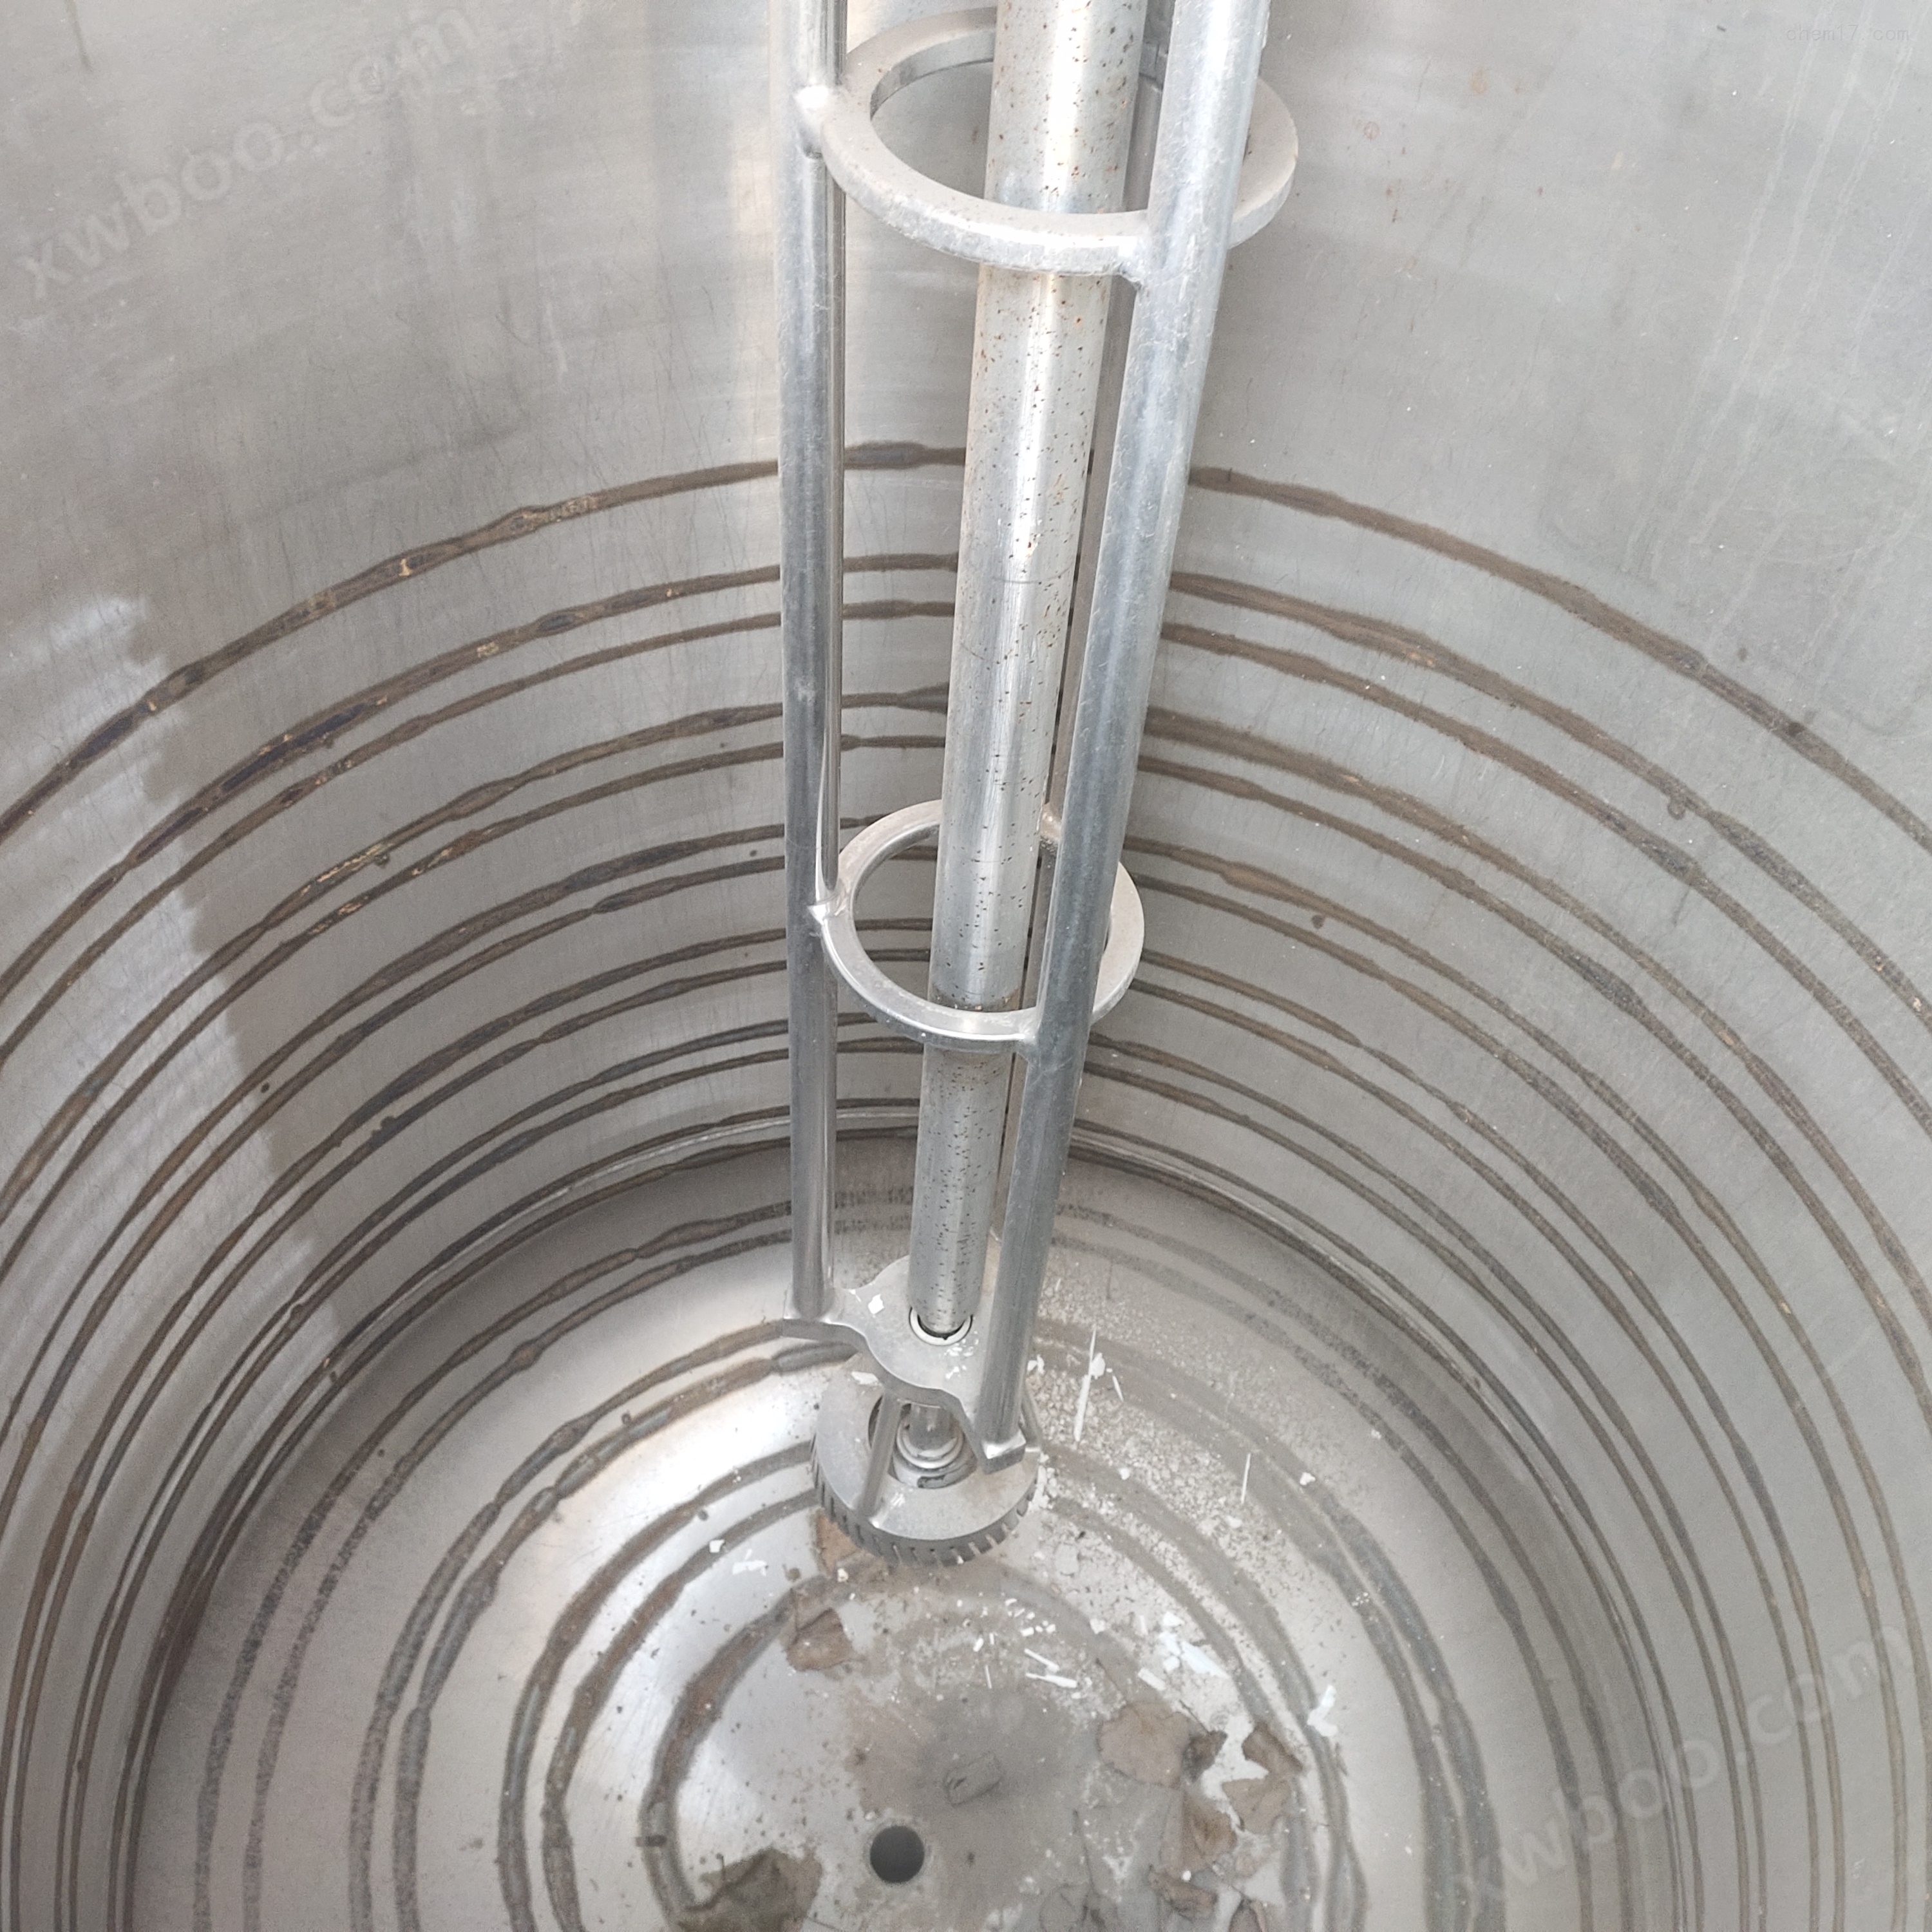
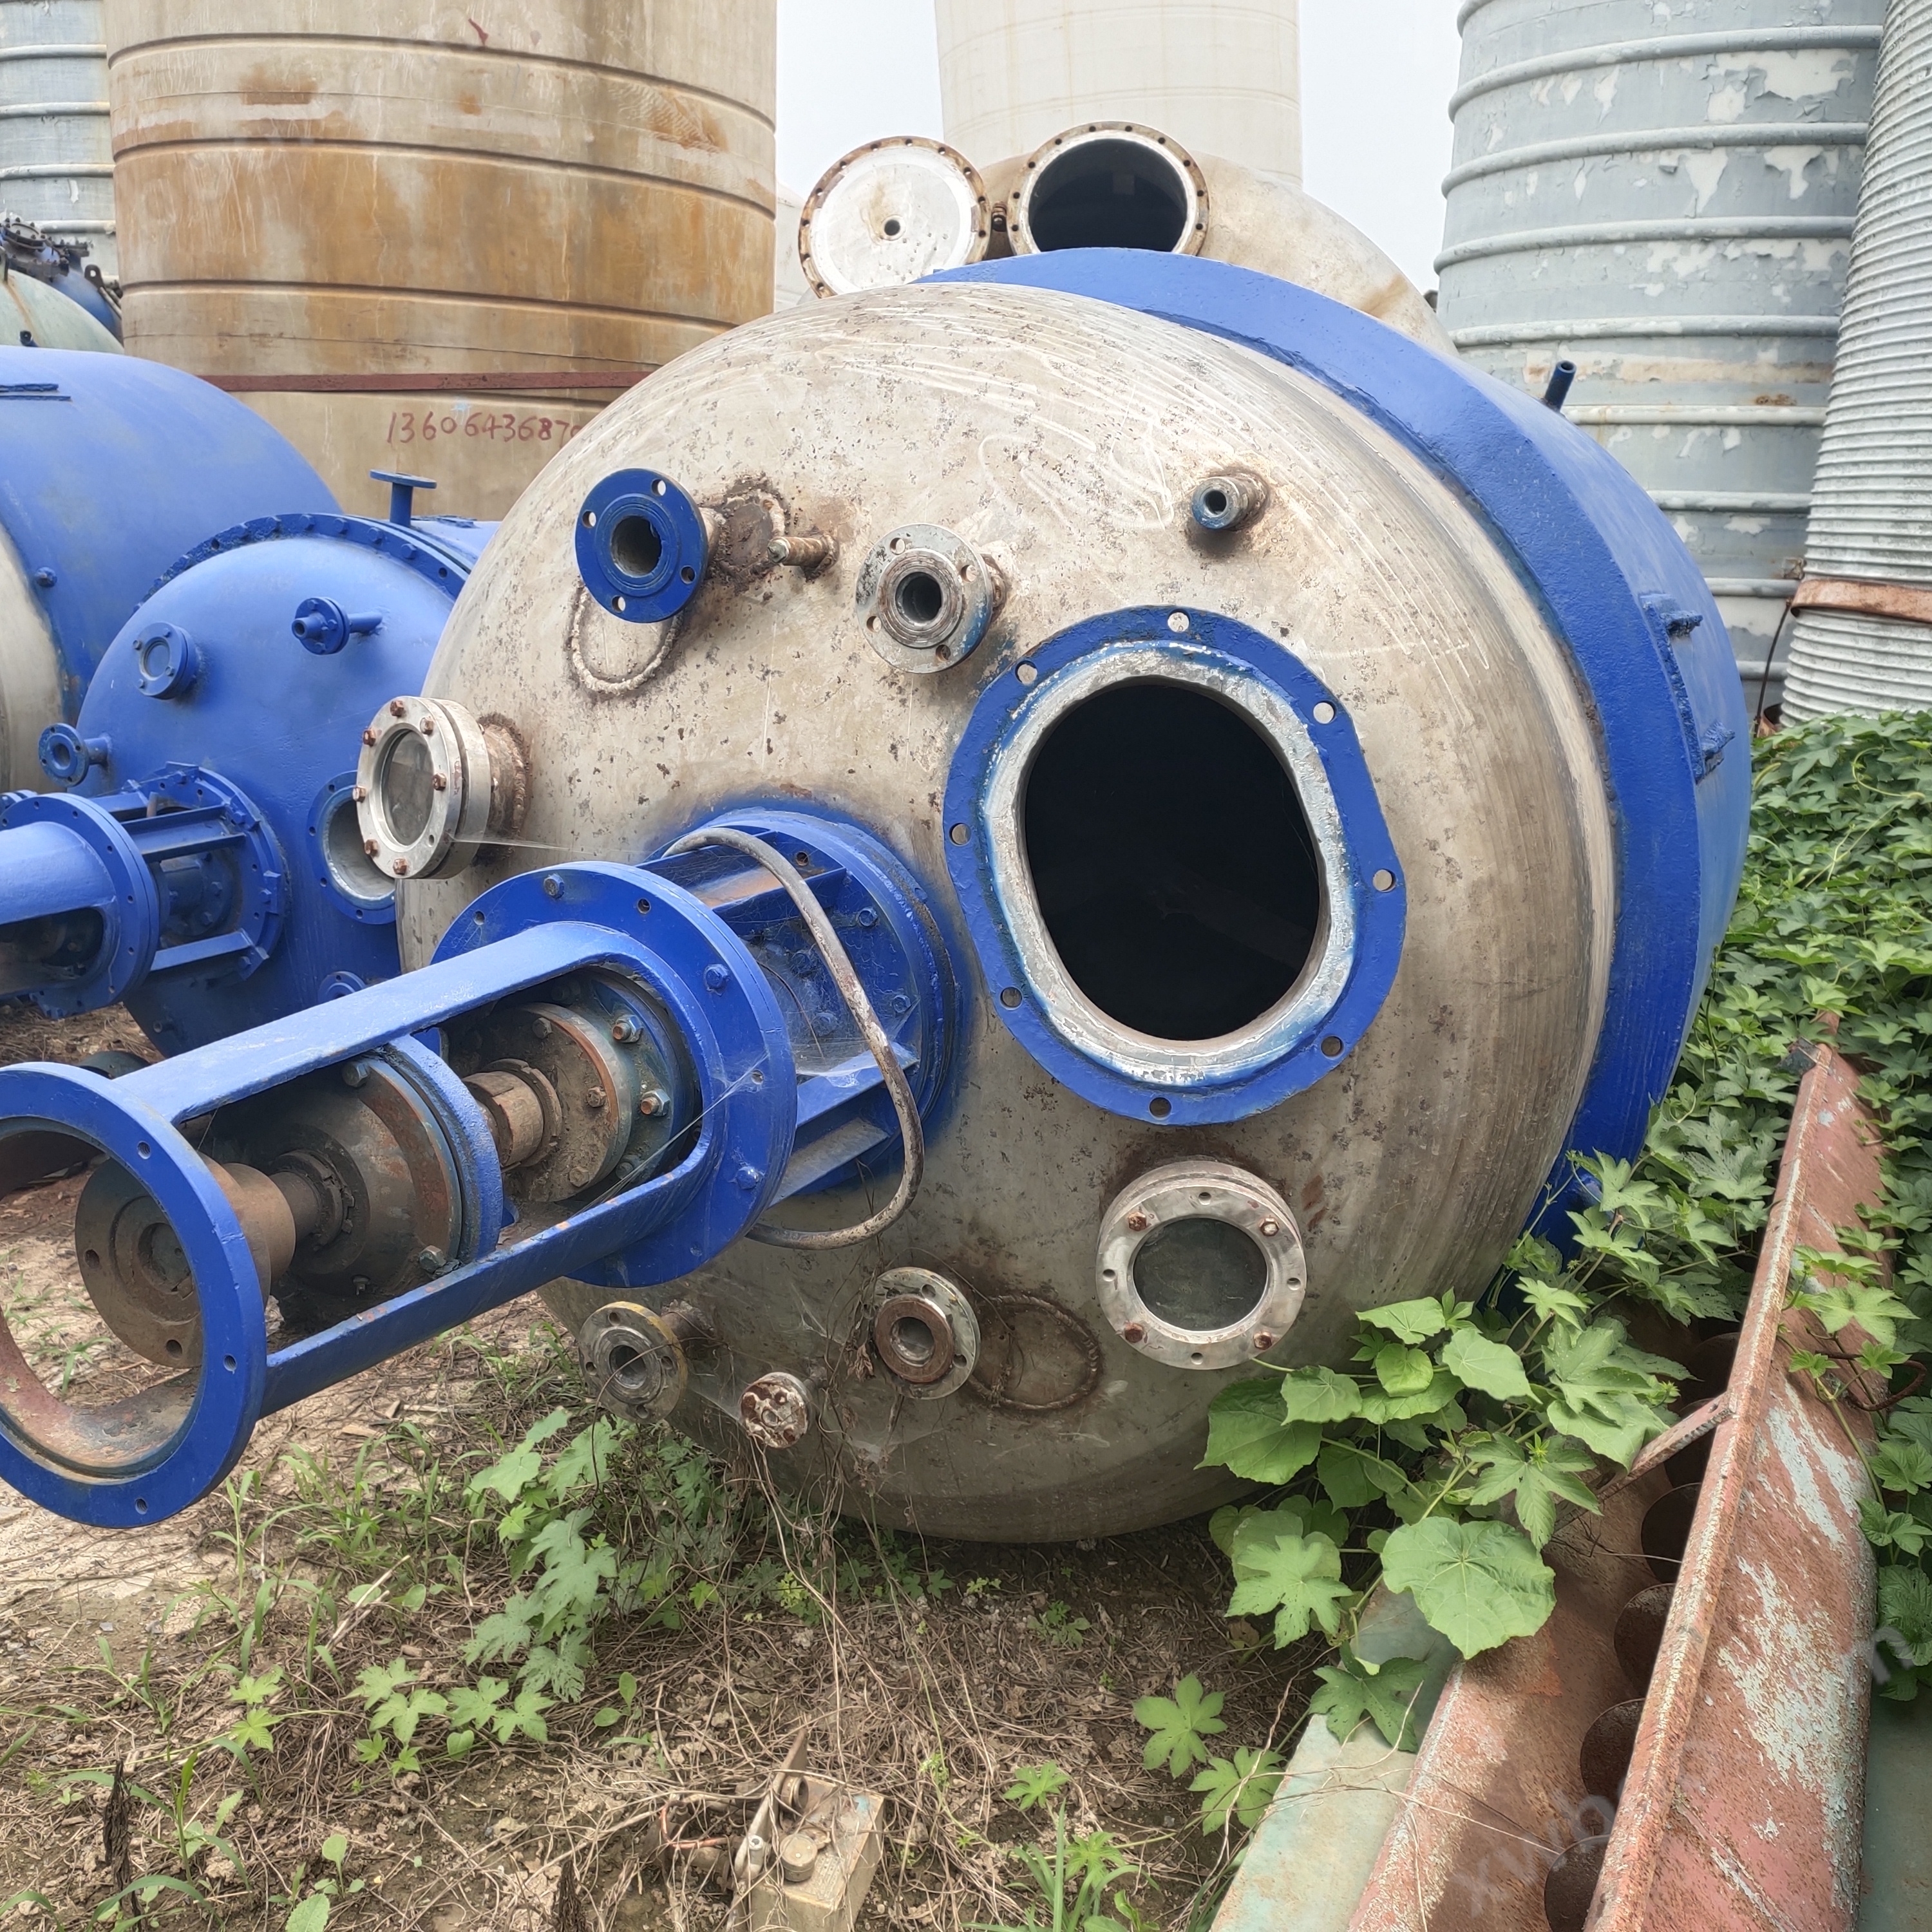
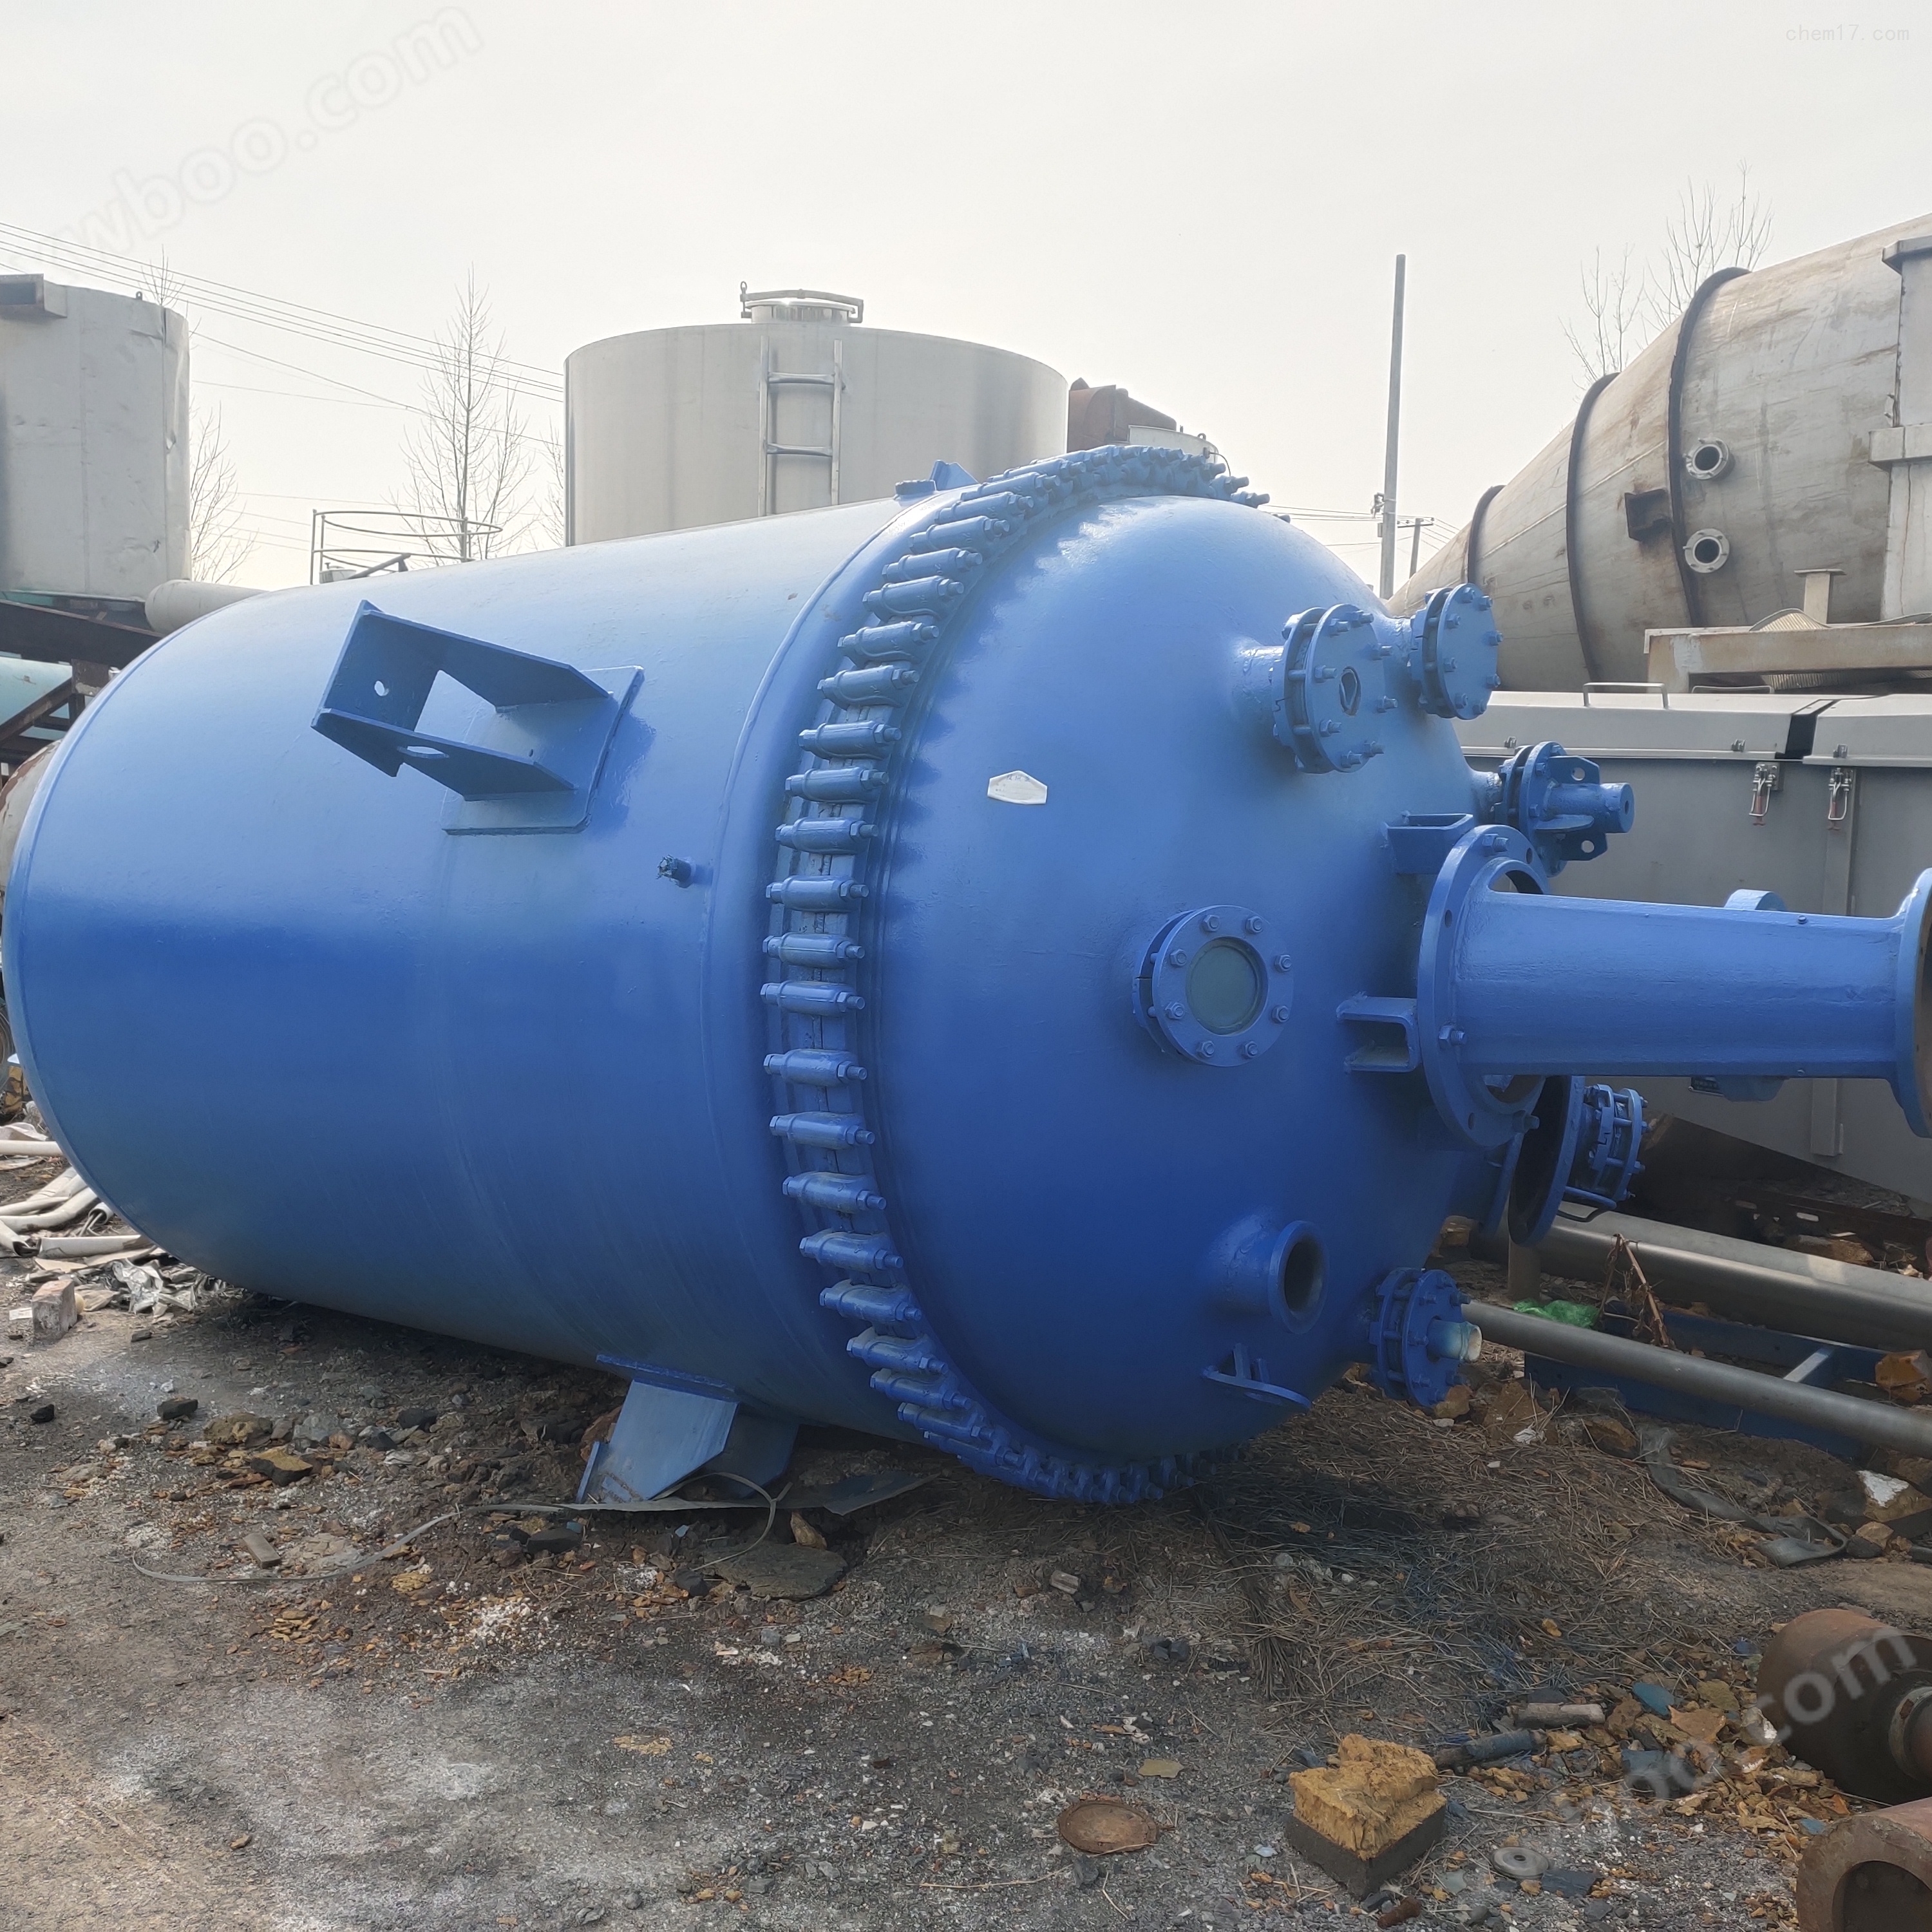
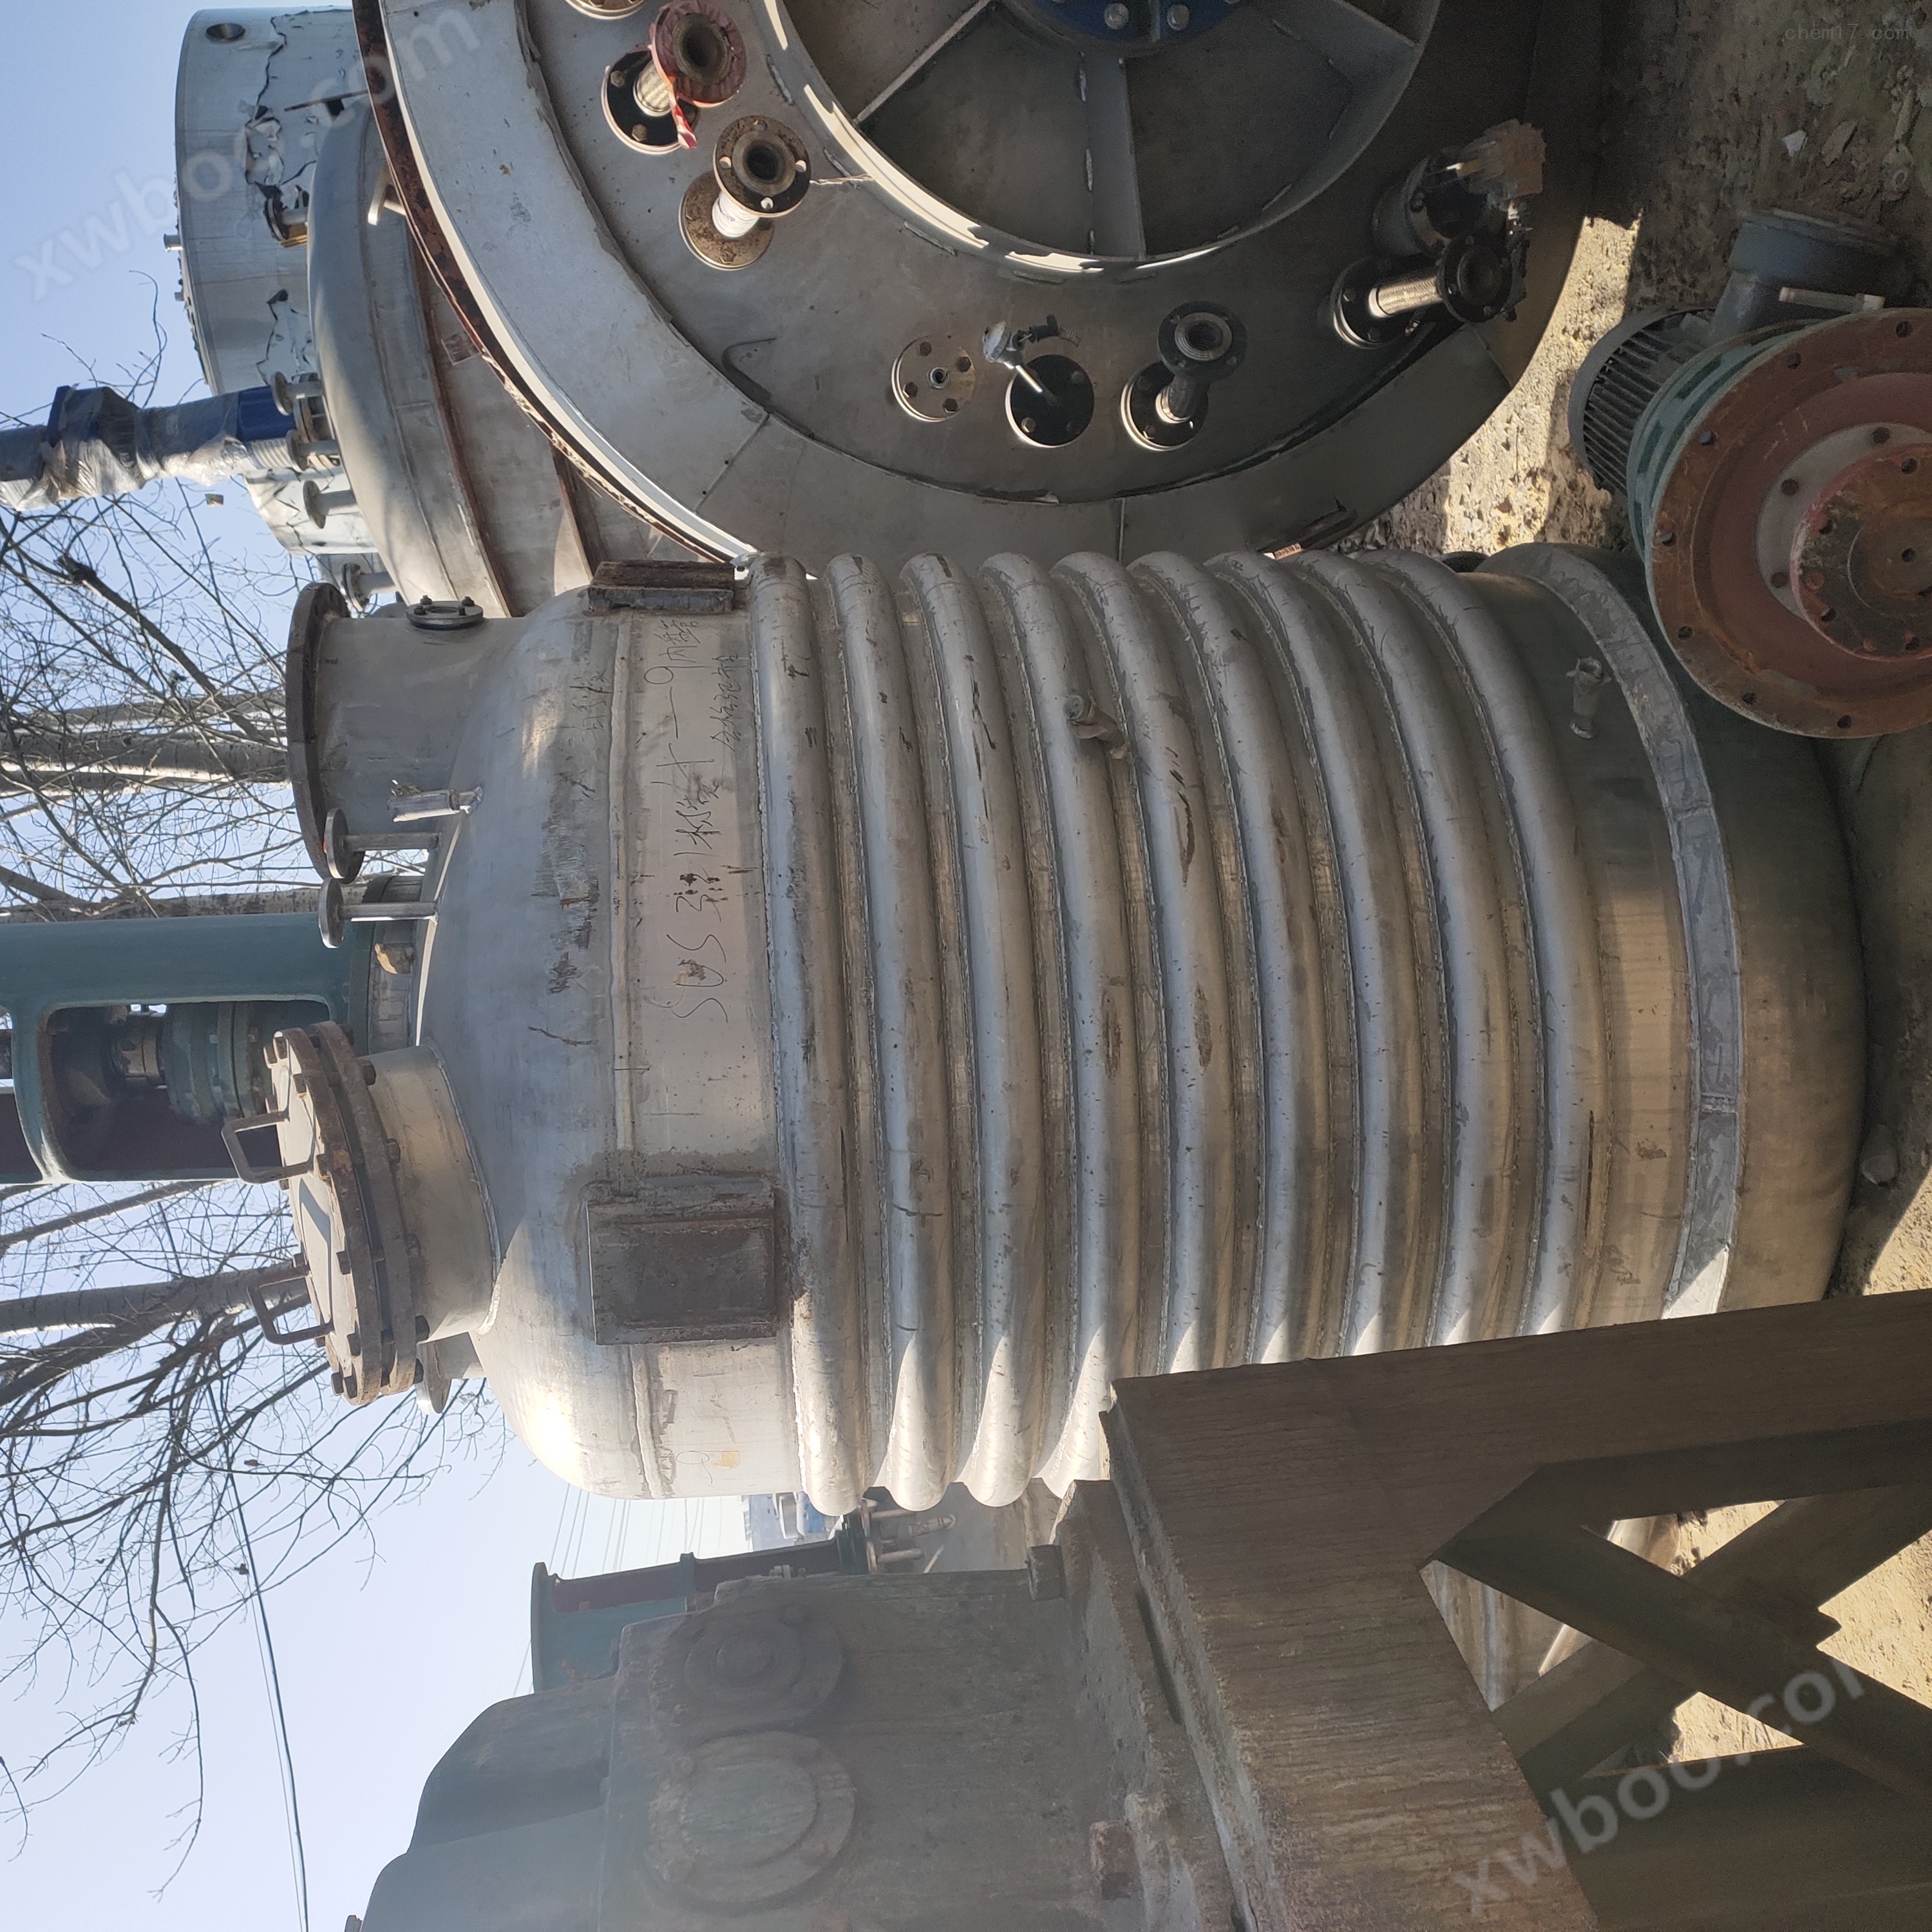
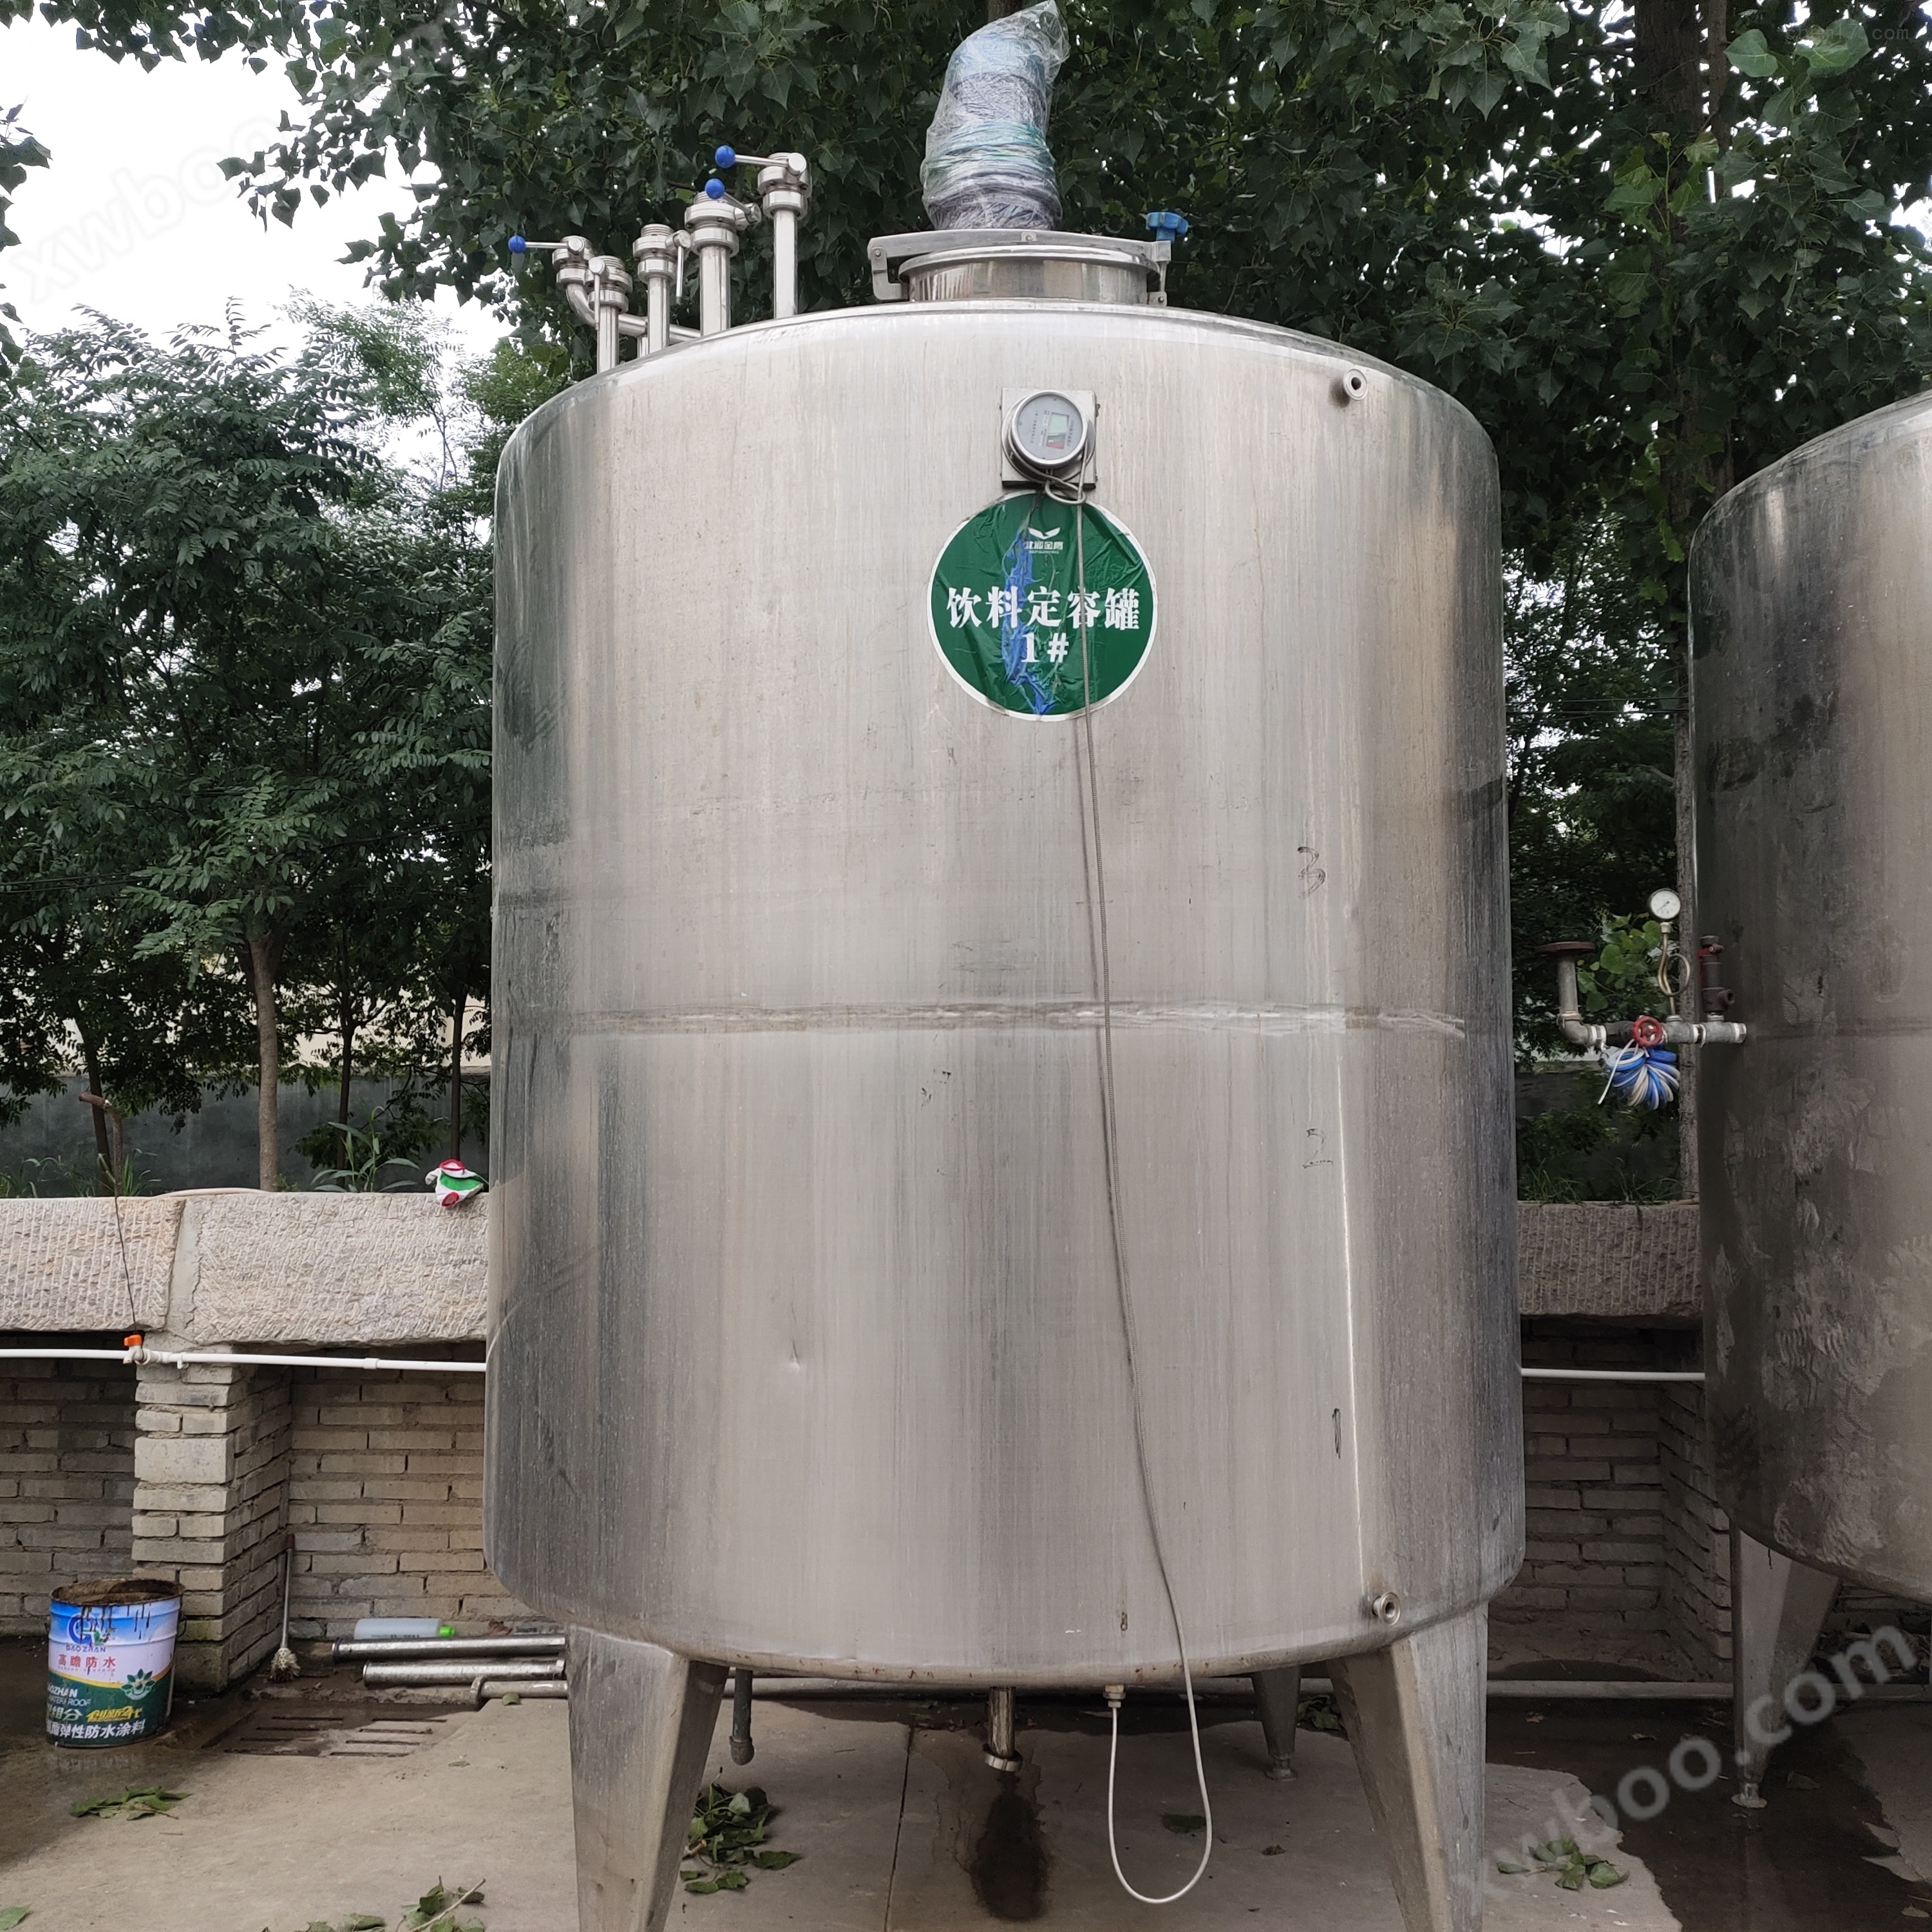
100 литров - 500 литров эмалированных реакторов из нержавеющей стали для продажи
ДоговариваемыйОбновление на01/21
- Модель
- Природа производителя
- Производители
- Категория продукта
- Место происхождения
Обзор
100 литров - 500 литров эмалированный реактор из нержавеющей стали Продается $r $n реактор: подержанный эмалированный реактор подержанный реактор из нержавеющей стали подержанный реактор высокого давления подержанный электрический нагреватель реактор из нержавеющей стали подержанный 1 тонна реактор из нержавеющей стали подержанный 2 тонны реактор из нержавеющей стали 3 тонны реактор из нержавеющей стали 5 тонн реактор из нержавеющей стали 10 тонн реактор из нержавеющей стали реактор из нержавеющей стали Все 304 материала 9 в новый эмалированный реактор объемом: 100L 200L 1000L 1000L 3000L 3000L 3000L
Подробности о продукте
100 литров - 500 литров эмалированных реакторов из нержавеющей стали для продажи
Обзор
Эмалированные реакторы, раздельные и закрытые две конструкции, открытые для разделения крышки тела, соединенные между собой подушкой и зажимом, как правило, объем ниже 5000L; Закрытый - это крышка тела, общий объем которой составляет более 5000L. Каждая из этих двух конструкций имеет свои преимущества, открытая разборка более удобна, если возникают проблемы с отверстием на крышке резервуара, легко снять отдельный ремонт, в то время как закрытая производительность уплотнения лучше. В общем, открытая конструкция также имеет плоскую сварку стыковочного фланца, соединенного с мирной крышкой двух типов. Эмалированный реактор представляет собой стекло с высоким содержанием диоксида кремния, которое наносится на внутреннюю поверхность стального контейнера и прочно плотно прижигается при высокой температуре на металлической поверхности в качестве композитного изделия. Таким образом, он имеет двойные преимущества стабильности стекла и прочности металла и является отличным коррозионно - стойким оборудованием.
Причины повреждения
Эмалированный куб распыляет эмаль с высоким содержанием кремния на поверхность шины из низкоуглеродистой стали, после высокотемпературного обжига около 900 °C, так что эмаль плотно покрыта поверхностью металлической шины, так как механические и физические свойства этих двух материалов различны, поэтому причины повреждения эмалированного куба также разнообразны, как правило, по следующим причинам:
Механическое повреждение эмалированного реактора
Эмаль очень плохо сопротивляется ударам, и любой металл или твердый предмет, ударяющий ее, может привести к повреждению эмали. Поэтому во время использования эмалированного котла, чтобы предотвратить любой металл, твердый предмет, падающий в котел, если он сталкивается с пробкой, должен быть очищен пластиковым стержнем, крышка котла должна быть покрыта во время ремонта, чтобы предотвратить появление небольшой ямы или взрыва фарфоровой поверхности расплавленного шлака.
влияние рабочей температуры эмалированного реактора
Эмалированный реактор обжигается при температуре 900 ° C, а после охлаждения эмаль соединяется со стальной пластиной. Поскольку коэффициент линейного расширения и удлинения эмали меньше, чем стальной лист, деформация эмалированного стекла после охлаждения меньше, чем деформация стальной пластины, эмаль связана сталью, создавая напряжение давления. После изготовления эмалированного куба эмалированное стекло имеет напряжение предварительного сжатия, а стальная пластина имеет напряжение предварительного растяжения. Поскольку предварительное напряжение связано с коэффициентом линейного расширения и удлинения, а коэффициент линейного расширения и удлинения тесно связаны с температурой, рабочая температура эмалированного сосуда оказывает большое влияние на использование эмалированного сосуда. Если напряжение, создаваемое эмалью из - за большого изменения температуры, превышает его рабочее напряжение, эмаль будет повреждена.
Таким образом, эмалированный слой эмалированного котла сталкивается с холодным, тепловым резким изменением, чрезвычайно взрывоопасным фарфором. Таким образом, эмалированный куб имеет температуростойкую ограниченную температуру 200 ° C, термостойкий резкий холодный удар < 11O ~ C, тепловой удар < 120 ° C. Разница между температурой материала и температурой тела куба при подаче слишком велика, а пар слишком сильный при нагревании, слишком резкое охлаждение также может привести к взрыву фарфора. Поэтому эмалированный куб в использовании подъем, охлаждение должно быть медленным, равномерным, иерархическое охлаждение.
Поэтому эмалированные реакторы для обеспечения эксплуатационных характеристик оборудования, в процессе транспортировки, хранения и установки должны принимать эффективные меры. При обработке допускается только напряжение уха резервуара (относится к неупакованному времени), не допускается прокрутка и использование лома, чтобы избежать вибрации, столкновения, строго запрещается захват обруча, зажима и других уязвимых частей напряжения. При определенных условиях оборудование хранится в помещении. Когда оборудование хранится на открытом воздухе, следует обратить внимание на укрытие, чтобы избежать удара людей по предметам, солнца и дождя. При зимнем хранении особое внимание следует уделять проверке цистерн и обсадных труб термометров на наличие воды во избежание повреждения в результате замерзания. Для реакторов или полимерных резервуаров с механическим уплотнением герметизированные части должны быть многократно защищены и чисты.
Эмалированный реактор под напряжением
Взрывоопасный фарфор под напряжением в основном вызван значительными различиями в коэффициентах теплового расширения фарфорового слоя и металлической заготовки. В большинстве случаев коэффициент теплового расширения заготовки превышает коэффициент теплового расширения фарфорового слоя, что означает, что в фарфоровом слое всегда присутствует остаточное напряжение при комнатной температуре. Остаточное напряжение зависит от таких факторов, как плохой коэффициент теплового расширения, температура, толщина глазури, толщина фундамента. Теоретически рассчитаны остаточные тепловые напряжения хонингового оборудования. Когда напряжение давления фарфорового слоя достаточно велико, фарфоровый слой отслаивается.
Поэтому при проектировании эмали коэффициент теплового расширения эмали должен быть как можно ближе к коэффициенту теплового расширения матрицы, одновременно улучшая плотность между матрицей и фарфоровым слоем, плотность эмали напрямую связана с способностью эмали смачивать металл. Чем сильнее смачиваемость эмалевого расплава и глазури на металле, тем больше способствует взаимному притяжению интерфейса при распылении и сжигании, ускоряет химическую реакцию, чтобы сформировать химическую связь, усиливает плотность. Кроме того, фарфоровый слой, как правило, неравномерный и, как правило, содержит примеси, которые характеризуют процесс эмалирования, поскольку глазурь состоит из смеси таких добавок, как флюс и эмаль, и в конечном итоге сжигается в течение ограниченного времени, что препятствует выравниванию стекла *. В целом, эти дополнительные частицы и пузырьки являются причиной напряжений, а также трещин в фарфоровом слое, которые могут привести к различным дефектам, даже если прочность эмали снижается.
В процессе обработки корпуса куба, из - за большого количества внутреннего напряжения, создаваемого барабаном, штамповкой и сваркой, эти напряжения должны быть * устранены перед эмалей, если устранение не * приведет к эмалированному взрыву. Такие повреждения часто происходят в течение первых трех месяцев после ввода в эксплуатацию. Таким образом, термическая обработка или старение эмбриона может предотвратить определенное напряжение от взрыва фарфора. Эмалированная поверхность жесткая и хрупкая, механическая прочность очень низкая, твердость поверхности относительно велика, под действием ударной силы, то есть дробление. Во время транспортировки и установки оборудование часто приводит к дефарфорации эмалированных поверхностей, что приводит к коррозии цистерн и делает их непригодными для использования.
Электростатическая пункция эмалированного реактора
В эмалированном котле перемешивается жидкость с суспензией, суспензия и эмаль сильно тренируются, в то время как сама суспензия также создает трение, так что создается большое количество статического заряда, высокий статический заряд оказывает сильное пункционное действие на эмаль, что приводит к точечной эрозии эмали, поэтому скорость перемешивания не должна быть слишком быстрой.
Коррозия водородом в эмалированном реакторе
Коррозия водородом является распространенной причиной взрыва фарфора, также известной как явление чешуйчатого взрыва. Существует много факторов, вызывающих чешуйчатый взрыв, в том числе поверхностное и внутреннее качество заготовки, состав и однородность эмали, а также процесс эмалирования, такой как концентрация обезжиренной серной кислоты, время травления, температура и время эмалирования. Кроме того сезонные колебания оказывают сильное влияние на явление чешуйчатых взрывов.
Образование чешуйчатых взрывов в основном вызвано поглощением, диффузией, накоплением и разливом водорода из стали. Согласно зарубежным измерениям, при взрыве чешуи давление газообразного водорода, выделяемого из металлического фундамента, может достигать 11 МПа. Металлическая матрица эмалированного оборудования при сжигании, сталь в австрийском состоянии тела, растворимость водорода, она может поглощать большое количество водорода, образующегося в процессе сжигания. Сталь в процессе охлаждения будет производить австрийское тело к ферритному телу фазового перехода, способность металлической матрицы растворять водород значительно снижается, водород, выделенный из стали, накапливается на стыке заготовки и эмалированного слоя и дефектных частях внутри стали, с увеличением времени, концентрация водорода становится все выше и выше, давление становится все больше и больше, когда давление превышает механическую прочность фарфорового слоя, Фарфоровый слой будет производить чешуйчатый взрыв, из анализа процесса чешуйчатого взрыва видно, что тканевое состояние эмалированной стали является внутренней причиной, определяющей, происходит ли взрыв фарфора, факторы играют только роль внутренней причины изменения, такие как макроскопические ткани, макроскопические пузырьки, Трещины и т. Д. Есть микроскопические ткани, такие как зернистость, форма, размер, распределение цементита и так далее. Коррозионное повреждение эмалированного оборудования в основном вызвано разной степенью чешуйчатого детонации эмали на поверхности сварного шва, поскольку золотая фаза металла сварного шва состоит из феррита и перлита. На сварке есть пузырьки, усадочные отверстия, трещины и другие дефекты, которые оказывают сильное поглощающее действие на водород. Поэтому следует по возможности избегать термической обработки заготовки. Кроме того, чтобы предотвратить образование чешуйчатых взрывов, необходимо уменьшить источник водорода или предоставить водороду пространство для скопления. При нагревании при температуре 800 - 900 °C происходит следующая реакция воды и металла Fe в эмали: Fe + H2O → FeO + 2H Это оказывает большое влияние на содержание водорода в заготовке, что является серьезным фактором гидролиза листовой стали, поэтому при сжигании продукта необходимо минимизировать содержание влаги в эмали и адсорбцию влаги на поверхности заготовки, а также влаги в среде сжигания, тем самым уменьшая производство водорода.
Кроме того, оболочка эмалированного котла после использования в течение некоторого времени может вызвать накипь и ржавчину, а использование кислотного амортизатора для удаления грязи или частичной кислотности охлаждающей жидкости в оболочке может привести к водородной коррозии металла (Fe + 2HCl = FeCl)2+ H2О часть атомов H распространяется в металлические дырки, которые больше не могут распространяться наружу из - за плотности эмали, поэтому эмаль разрывается, когда H накапливается до определенной степени, образуя определенную мощность. Поэтому при очистке грязи с помощью травления необходимо добавить амортизатор, если эмалированный котел имеет более высокую ценность или нелегко заменить или даже иметь коррозионную перфорацию, необходимо использовать высококачественный моющий агент с низкой скоростью коррозии, чтобы избежать серьезных последствий неправильной очистки.
Материал эмалированного реактора не соответствует требованиям
Чтобы снизить себестоимость, некоторые производители эмбрионов используют Q235 стальной заменитель, что непосредственно приводит к газификации углерода и серы в стали в процессе эмалирования, так что между эмалированным слоем и матрицей, внутри эмалированного слоя образуется большое количество пузырьков, что приводит к снижению прочности эмалированного соединения. Эмалированный слой подвержен резким изменениям температуры и холода, чрезвычайно взрывоопасный фарфор. Поэтому эмалированный куб выбирает сталь с низким содержанием углерода и серы в качестве эмбриональной физической защиты от взрыва.
Плохое качество эмалированного реактора
Некоторые производители эмалированных котлов имеют рудиментарную производственную среду, антикоррозионная пылезащитная защита не соответствует стандартам, что приводит к плохой комбинации глазури и матрицы. Некоторые уменьшают количество обжига эмали, увеличивают толщину каждого слоя, так что внутренняя сила слишком велика, влияя на срок службы эмалированного котла. Поэтому изготовление в строгом соответствии с производственными процедурами гарантирует качество эмалированных сосудов.


100 литров - 500 литров эмалированных реакторов из нержавеющей стали для продажи
Вторичное химическое оборудование. Фармацевтическое оборудование. Крахмальное оборудование. Муковое оборудование. Сушильная установка Кормовое оборудование. Молочное оборудование. Оборудование для напитков. Пищевое оборудование. Масложировое оборудование Алкогольное оборудование. Экологическое оборудование. Установка для гранул биомассы. Пластиковое экологическое оборудование. Биопреснительная установка. Центрифуга. Реактор. Испаритель. Экскаватор. Ферментор. Сушилка. Нажимной фильтр. Лабораторное оборудование. Резервуар из стеклопластика. Резервуар из нержавеющей стали. Рекуперация. Демонтаж и продажа подержанных барабанов сушилки подержанная нержавеющая сталь реактор подержанная нержавеющая сталь конденсатор подержанная нержавеющая сталь резервуар подержанная нержавеющая сталь подержанная центрифуга подержанная центрифуга подержанная смеситель и другое подержанное химическое оборудование подержанные напитки оборудование подержанная защита окружающей среды подержанное фармацевтическое оборудование подержанная сушилка
Похожий продукт рекомендовать